金属熱処理 Q&A
特殊材料 / 真空熱処理に関するお問い合わせ
インコネル718の熱処理で「炉の温度」と「品物の温度」がずれる理由と、その測り方

真空炉の制御用の熱電対は、実は品物の温度を測っていません。
測っているのは、炉の中の決まった位置の温度で、品物そのものの温度ではありません。仕様書で品物の温度を求められていない、ふだんの熱処理では、炉の温度を基準に、荷の量や昇温の遅れを見込んで条件を決めています。けれどインコネル718のように、温度の管理幅が狭く、仕様書で「品物そのものの温度」での管理を求められる材料では、「炉は1010℃を指しているのに、品物の温度はまだそこまで上がっていない」ということが問題になります。
このページでは、なぜそのずれが起きるのか、どう測ればよいのか、そして当社で何ができるのかを、順番に書きます。
1. なぜ「品物の温度」が問題になるのか
インコネル718の熱処理は、温度が数十℃違うと結果が変わります。
たとえば積層造形(AM)で作ったインコネル718の溶体化処理では、950℃・980℃・1010℃というように温度を振って組織と特性を比べた研究が報告されています。この幅で結果が変わるということは、品物の実際の温度が数十℃ずれていれば、狙った条件を外しているということです。
熱処理の温度管理には、大きく2つのやり方があります。
| 何で管理するか | 特徴 | |
|---|---|---|
| 炉温管理 | 炉に取り付けられた熱電対 | 通常の熱処理はこちら。段取りが軽く、繰り返し安定する |
| 物温管理 | 品物に取り付けた熱電対 | 品物そのものの温度が分かる。段取りに手間がかかる |
航空宇宙や研究開発の用途では、仕様書で「製品に取り付けた熱電対で温度を管理すること」を求められる場合があります。このとき、炉温管理のデータを出しても要求を満たしません。品物の温度を実際に測る必要があります。
そして、真空炉で品物の温度を測るのは、大気炉で測るのとは勝手が違います。
2. 真空炉では、浅く差した熱電対が炉の輻射を拾う
まず、たとえ話から:「日なたと日かげ」
ここからしばらくは、炉の話ではなく、身近なたとえ話です。
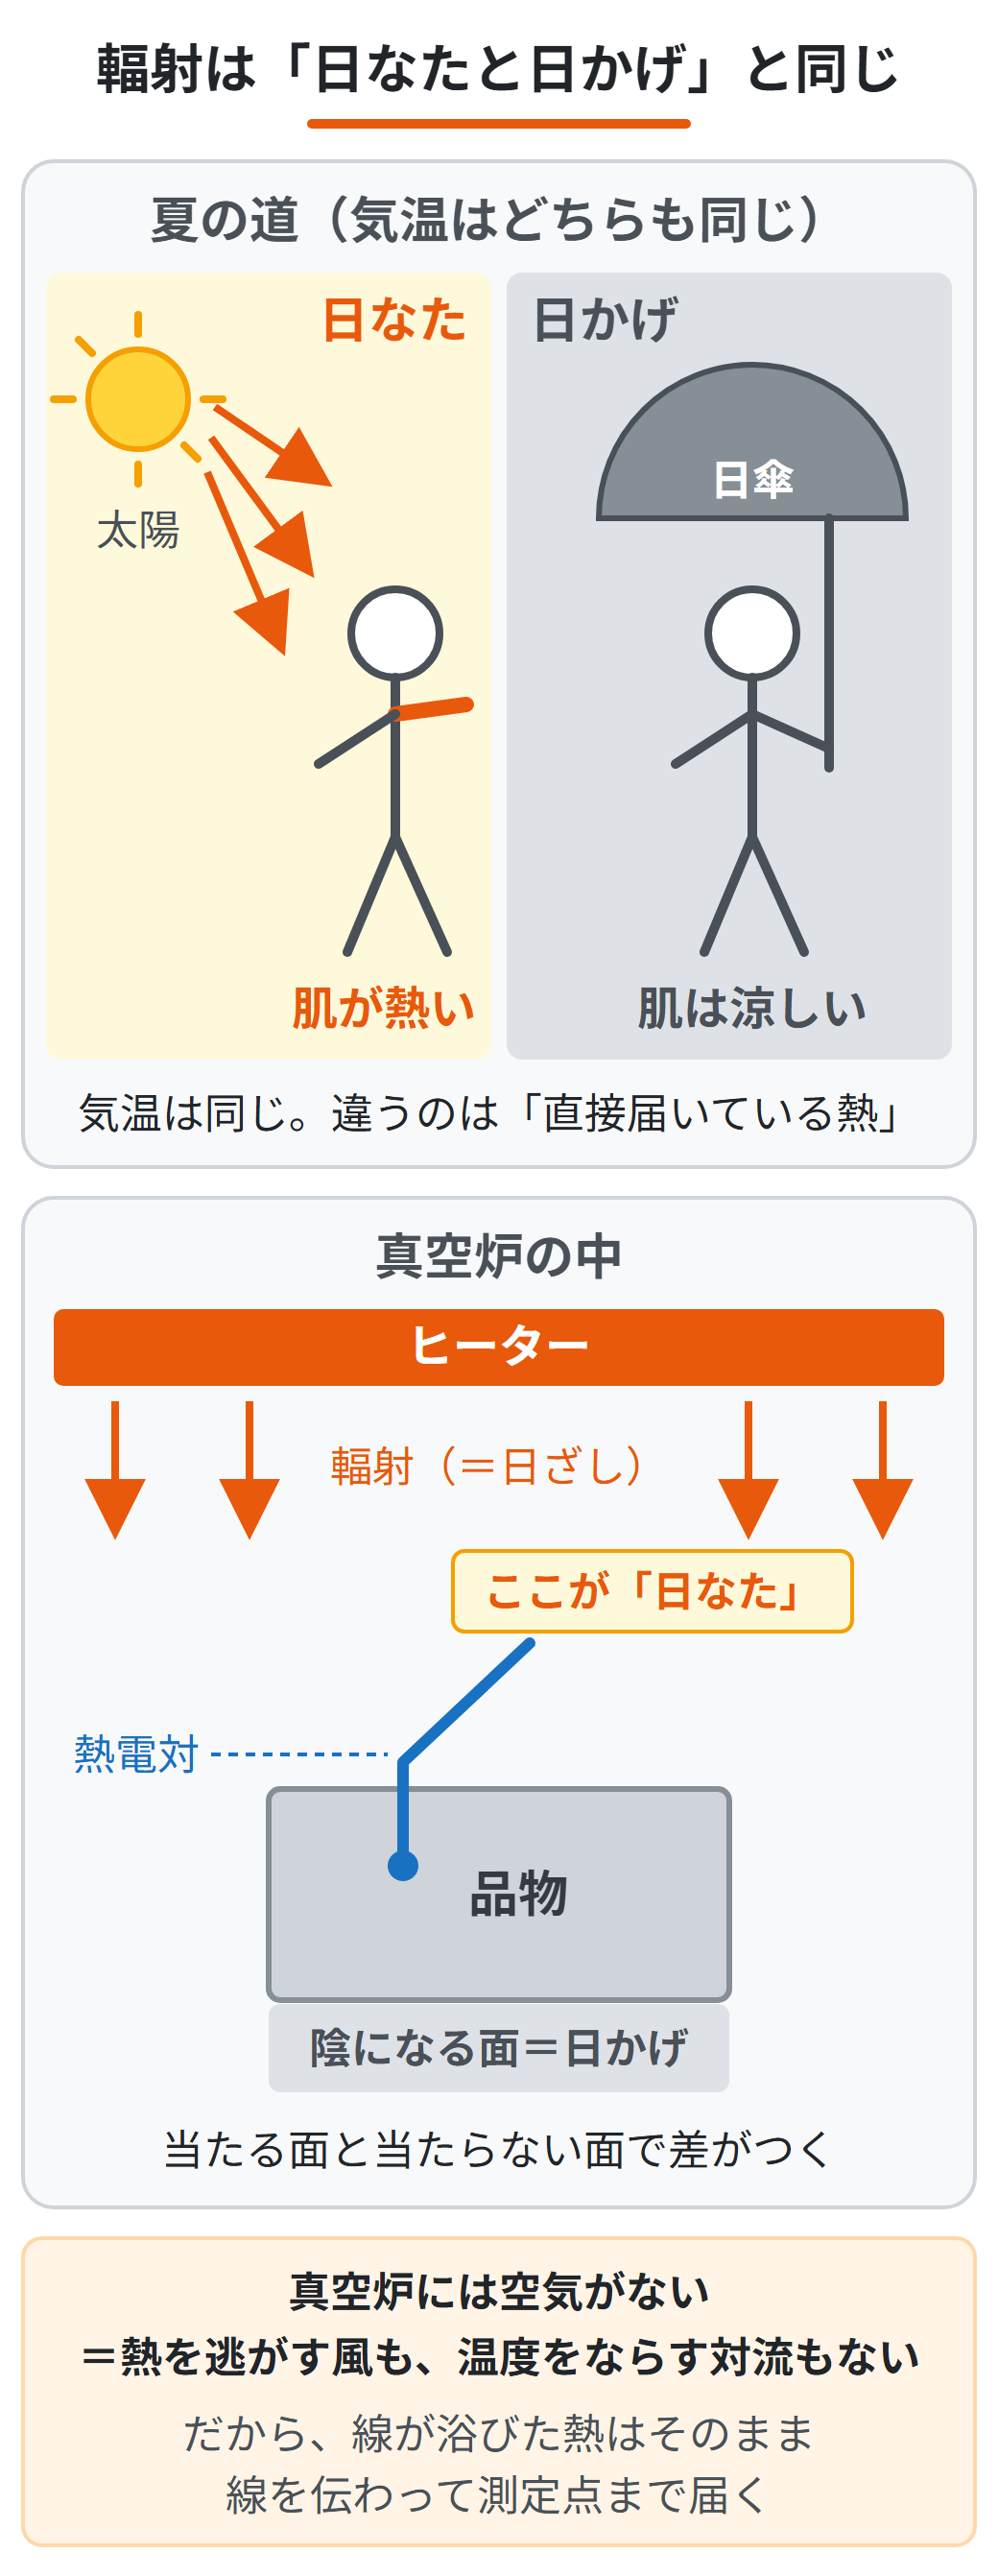
夏の暑い日に、同じ道を歩いているところを思い浮かべてください。気温(暑さ)はどこも同じなのに、日が当たっているところと、日傘の下とでは、肌が感じる熱さがまるで違います。
日なたで肌が熱いのは、まわりの空気が急に熱くなったからではありません。太陽から飛んできた熱が、空気を介さずに直接、体の表面に届いているからです。
この熱の伝わり方を輻射(ふくしゃ)と言います。「放射」とも呼ばれます。熱いものから、光と同じようにまっすぐ飛んでくる熱のことで、空気がなくても届くのが特徴です。ストーブの前で、顔の側だけが熱くなるのも輻射です。日傘は、その熱をさえぎっているだけです。
(画像をクリック/タップすると拡大表示できます)
ここから、炉の話に戻ります。 真空炉の中も同じです。ヒーターが「太陽」、品物や熱電対が「体」にあたります。真空では熱を運ぶ気体がほとんどないので、品物や熱電対の側から見て、ヒーターが直接見えているか(日なた)、陰になっているか(日かげ)が、とくに昇温中の温まり方を左右します。
ただし、日かげの面がずっと冷たいままというわけではありません。炉壁からの輻射も届きますし、品物の中を熱が伝わってもいきます。ヒーターが直接見えているか、陰になっているかは、温まり方に差がつく理由の一つとお考えください。
この考えで次を読んでいただくと、話が早いと思います。熱電対の線のうち穴から外に出ている部分は、腕をまくって日なたに立っているのと同じです。
何が起きているか
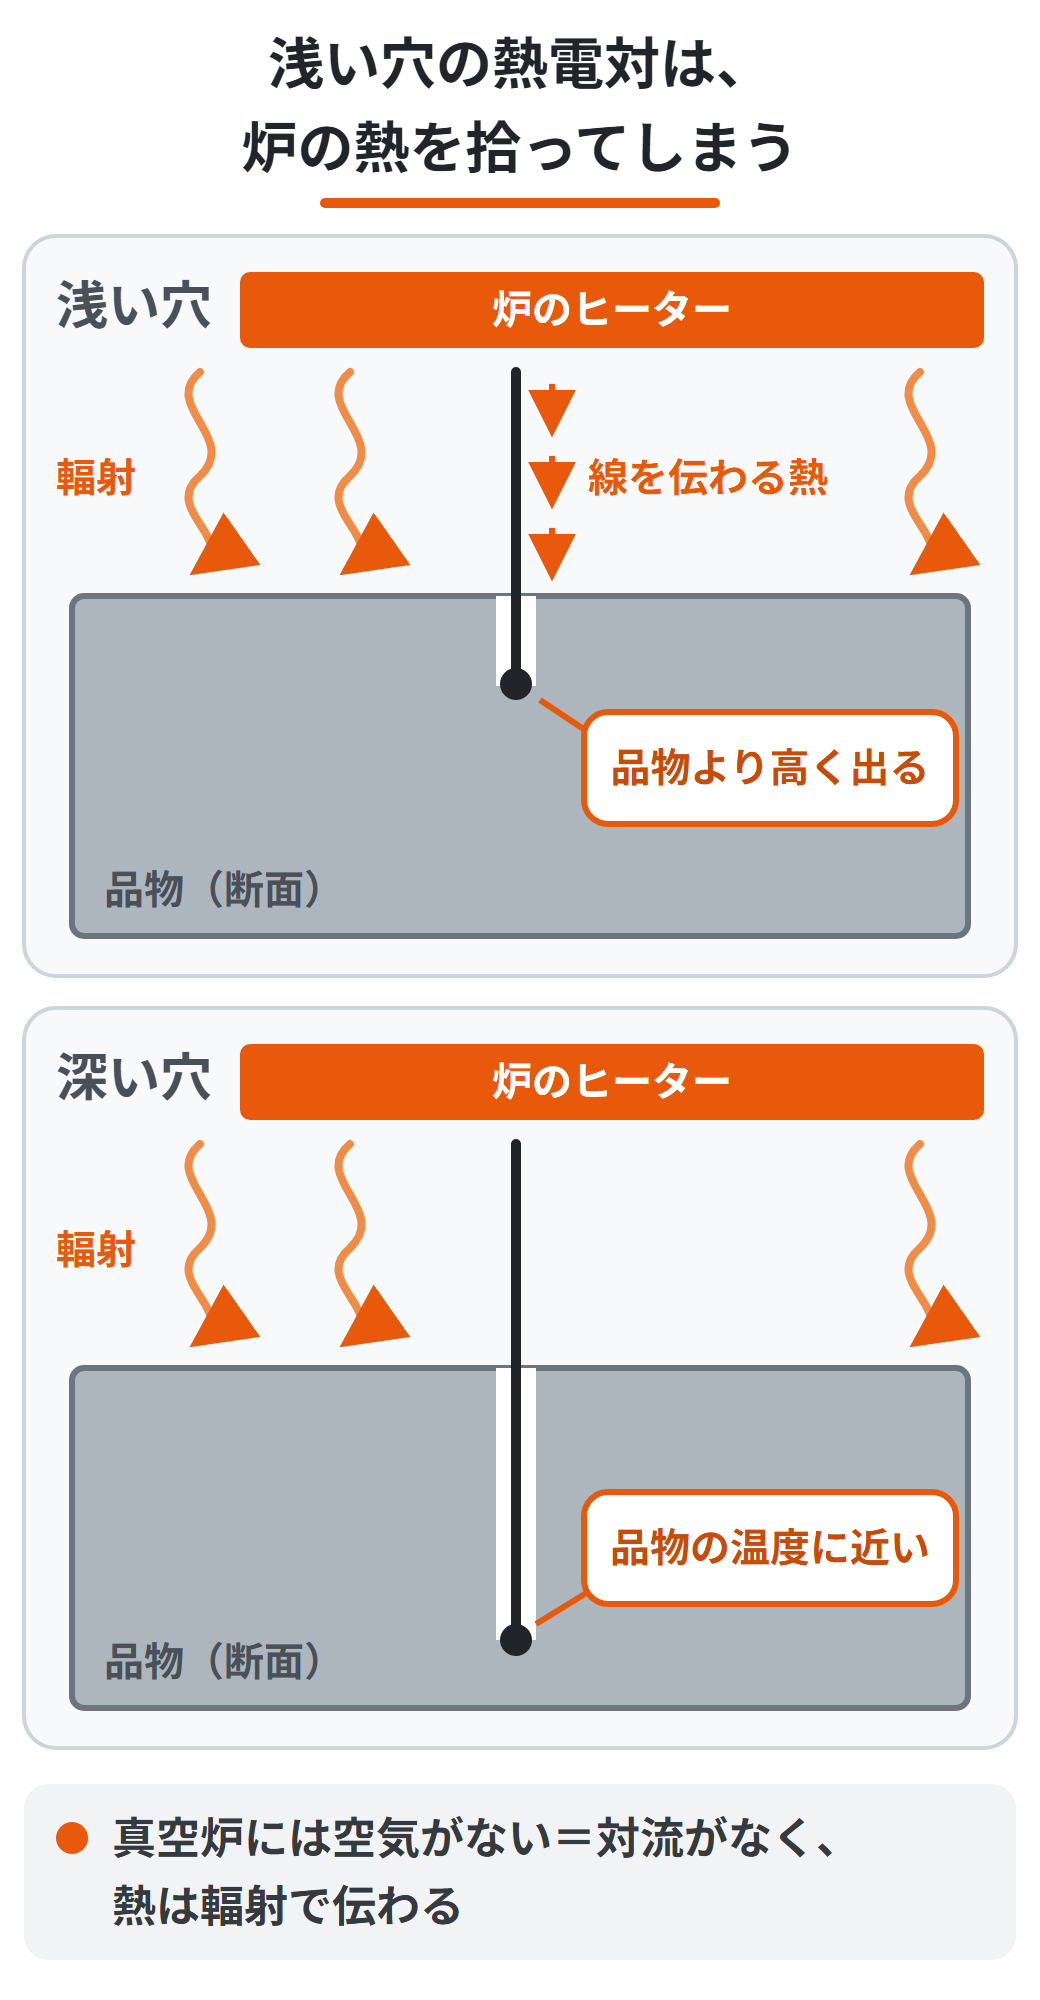
真空炉の中には、熱を運ぶ気体がほとんどありません。ということは、熱の受け渡しの主役が対流ではなく輻射(放射)になるということです。
このとき、品物に差した熱電対の線のうち、穴から外に出ている部分は、ヒーターや炉壁からの輻射をまともに浴びます。線が熱せられると、その熱が線を伝わって、先端の測定点まで戻ってきます。すると先端は、品物の温度に「線を伝わってきた熱」が上乗せされた温度を示してしまいます。 昇温中のように、外に出た線が品物より熱くなっている場面では、その分だけ測定値が高めに出ます(専門の資料では「熱伝導誤差」と呼ばれる誤差です)。
大気炉で使っていた取り付け方を、そのまま真空炉に持ち込んでも、同じ精度が出るとは限りません。 大気炉では線のまわりの空気が線と熱をやり取りしてくれますが、真空ではそれがほとんどなく、輻射と、線を通って届く熱の影響が大きく出ます。
(画像をクリック/タップすると拡大表示できます)
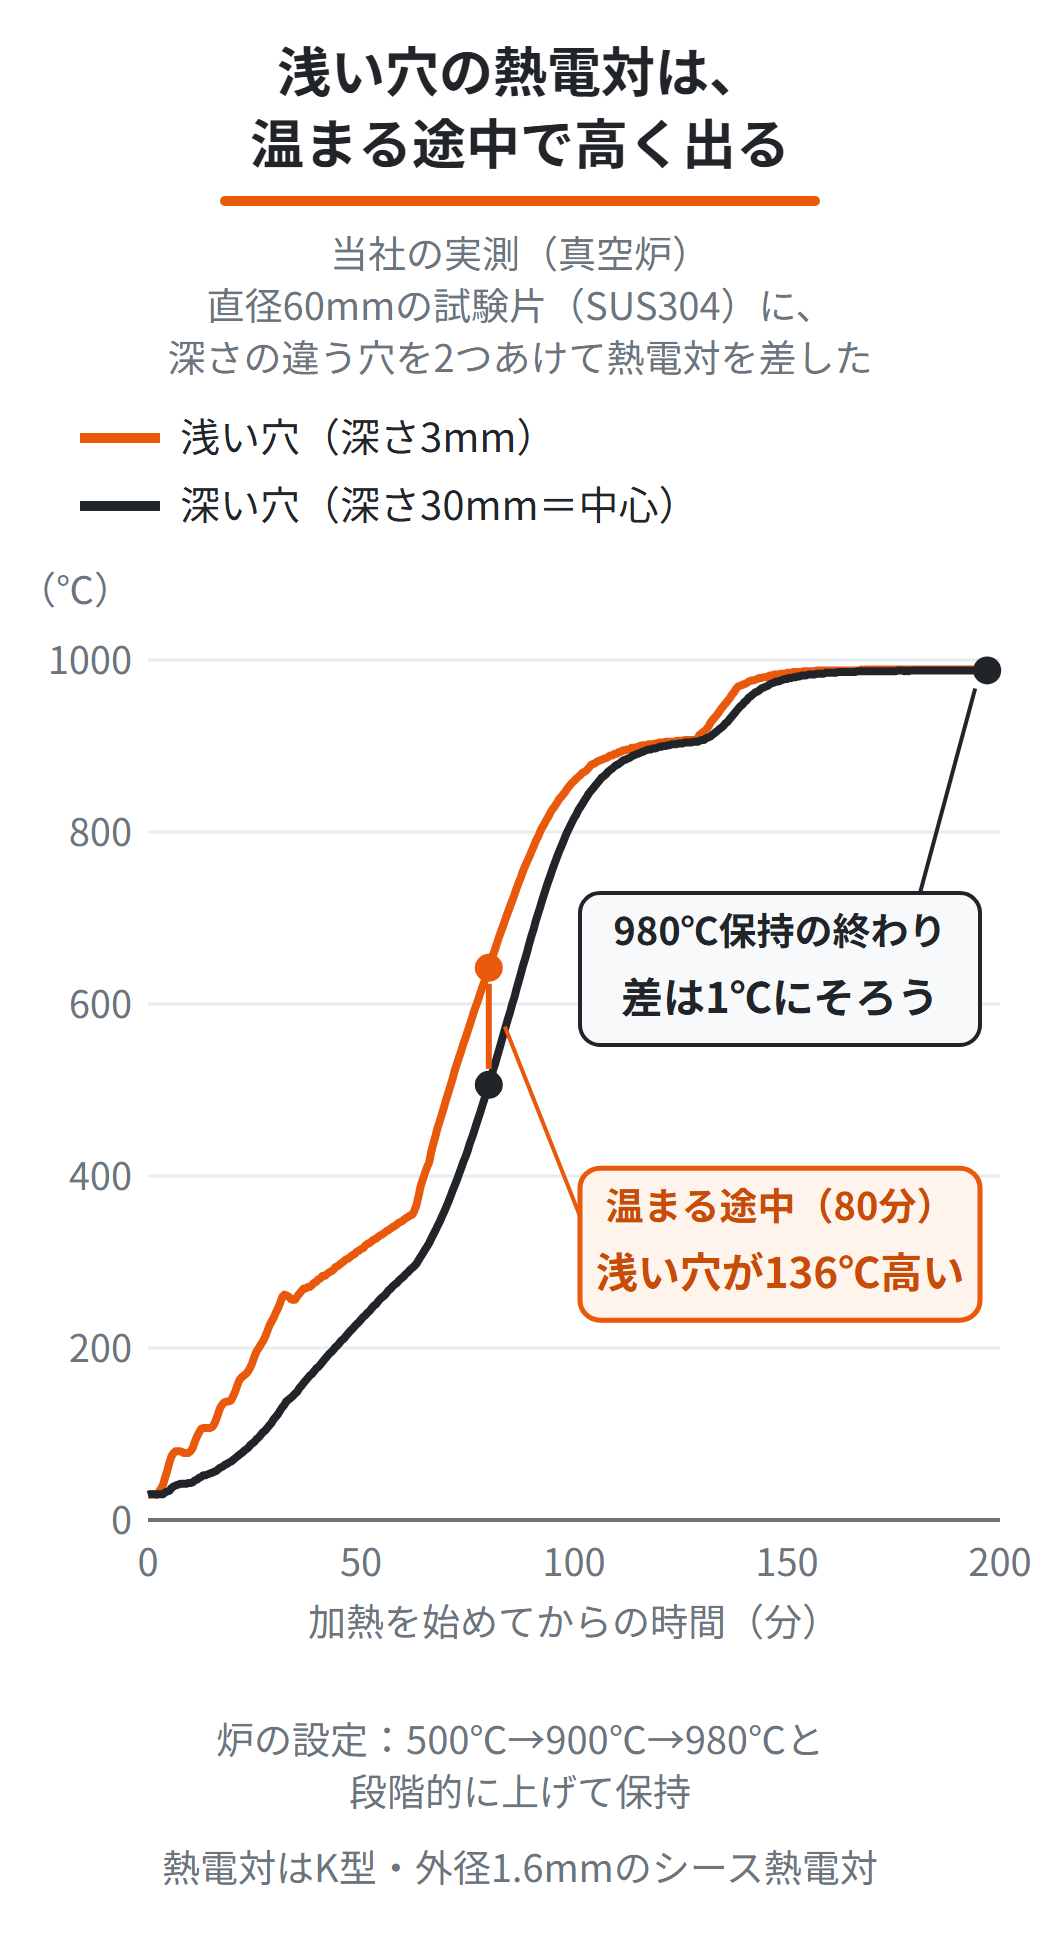
当社の実測:浅い穴は、温まる途中で136℃高く出た
当社でも、真空炉で確かめています。直径60mmの丸棒の試験片(SUS304)に、中心まで届く深さ30mmの穴と、表面から深さ3mmの浅い穴をあけ、同じ種類の熱電対を差して、980℃まで段階的に加熱しました。
(画像をクリック/タップすると拡大表示できます)
- 温まる途中(加熱を始めて80分):深い穴は506℃、浅い穴は642℃。浅い穴のほうが136℃高く出ました
- 980℃で保持した終わり:2本の差は1℃まで縮まりました
同じ品物の中で、表面から3mmの所と中心とで、本当にこれだけ温度が違うのでしょうか。そこで、解析ソフト(COMSOL)で試験片の中の温度を計算して比べました。COMSOLは、品物や炉の形と材料の性質を入力して、熱がどう伝わり、どこが何分後に何℃になるかをコンピューター上で計算するソフトです。
計算では、80分の時点で、表面から3mmの所と中心との温度の差は約18℃で、実測の差136℃には遠く届きませんでした。このことから、浅い穴の熱電対が、線を伝わってきた熱の影響を受けて高く出ていたことが一因と考えています(この比較だけで原因を確定したものではありません)。
条件は違いますが(構造の違う2種類の熱電対を並べた比較です)、輻射が測定値を大きく左右する例として、熱電対メーカーからも、ヒーターが直接見える位置で昇温中に最大50℃の差が出た、という報告があります。
真空炉では、表面に線を当てただけの値はあてになりません。 線の固定のしかたや遮蔽まで考えないと、何を測っているのか分からない数字になります。品物と同じ材質の治具に穴をあけて、そちらを測る例もあります。
「でも、最後は設定温度に行くのでは?」
もっともな疑問です。炉が1010℃を目標に動いているなら、輻射を拾った熱電対も品物も、いずれ1010℃近くに落ち着くはずです。だったら何が問題なのか。
答えは、とくに問題になるのは「最後にたどり着く温度」よりも「そこに届いた時刻」のずれだ、ということです。
保持が十分に長ければ、品物の温度は最後には炉の温度にほぼ追いつきます。上の当社の実測でも、980℃保持の終わりには、深い穴と浅い穴の差は1℃まで縮まりました。困るのはその手前です。輻射を拾った熱電対は、品物より先に狙いの温度に達したように見えます。その表示を見て「もう保持を始めてよい」と判断すると、品物はまだ届いていないのに、保持時間を数え始めてしまう。結果として、要求された時間だけ保持したつもりで、実際は足りていない——これが起こります。
もう一つ、見落とされやすいことがあります。仕様書では、保持中の温度に「この温度より下がってはいけない(下限)」だけでなく、「この温度を超えてはいけない(上限)」も決められているのがふつうです。炉の設定が1010℃でも、炉の中のすべての点が1010℃以下に収まるとは限りません。 ヒーターに近い所や、昇温の行き過ぎで、設定を超える点が出ることもあります。
ですから品物の温度は、「狙いの温度に届いたか」だけでなく、「高くなりすぎていないか」も確かめます。 保持中に熱電対どうしの差が小さくなっても、取り付け方による誤差が残っていることがあるので、ここも品物の温度で確かめる必要があります。
逆に言えば、品物の中の温度をきちんと取ることが、正しく判断するための出発点です。深い穴に差して品物そのものの温度を見ているなら、判断の土台はできています(その点が品物全体を代表しているかは、5章で扱います)。危ないのは、表面近くの浅い穴や、表面に当てただけの線の値を「品物の温度」として使ってしまう場合です。
「深い穴に差しても、外に出た線は輻射を浴びるのでは?」
そのとおりです。深い穴に差しても、穴の外に出ている線は、やはりヒーターの輻射を浴びて熱くなります。違うのは、その熱が先端に届くまでの道のりです。
浅い穴では、線を伝わってきた熱の影響が、ほとんどそのまま先端に出ます。深い穴では、線が品物の中を長く通ります。そのあいだ、線はまわりの穴の壁と接したり、壁からの放射を受けたりして、品物と熱をやり取りし続けます。細く深い穴の奥からは、ヒーターはほとんど見えません。そのため、外から線を伝わってきた熱の影響は、先端に近づくほど小さくなり、先端の温度は品物の温度に近づきます。ただし、どこまで近づくかは、穴と線のすき間や接触の具合、昇温の速さによって変わります。
つまり深い穴は、外から来る熱をゼロにするのではなく、先端に届く前に品物に吸わせるための工夫です。穴が深いほどこの効き目は大きく、浅いほど小さくなります(深さの目安は3章)。
3. 正しく測るための工夫
誤差を小さくするには、「熱電対の測定点を、炉の輻射から遠ざける」ことが基本になります。
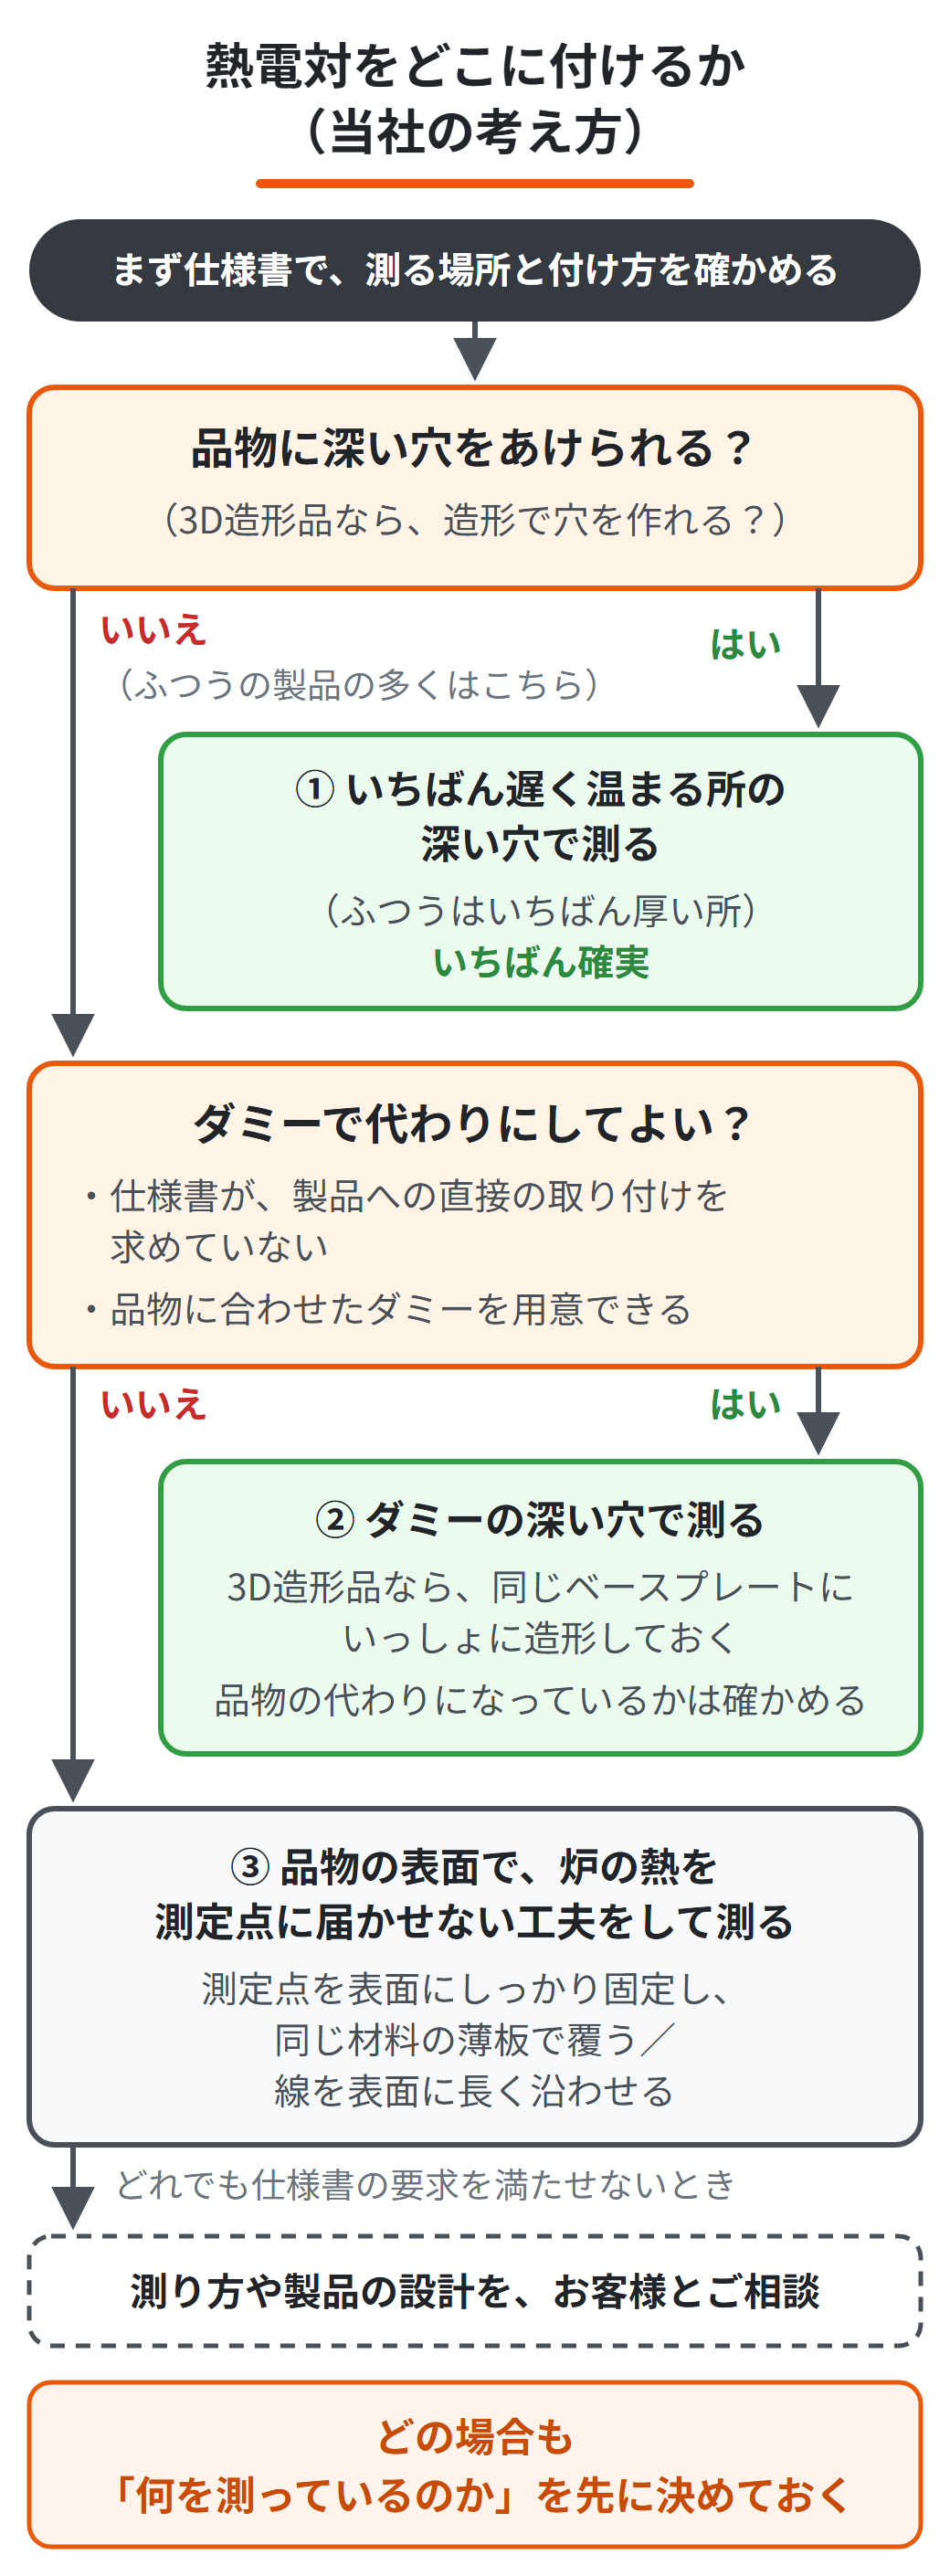
ただ、実際には製品に穴をあけられないことがほとんどです。そこで当社では、次の図の順番で考えます。
(画像をクリック/タップすると拡大表示できます)
いちばん確実なのは①ですが、ふつうの製品ではできないことがほとんどです。 ②のダミーも、仕様書や形・費用の都合で使えないことがあります。①〜③は、品物と仕様書に合わせて選ぶ「選択肢」と考えてください。どの方法でも仕様書の要求を満たせないときは、測り方や製品の設計をご相談します。以下、順に説明します。
3D造形品なら、造形の前に測温用の穴を計画できます
すでにある製品に、あとから穴を足すことはできなくても、金属積層造形(3Dプリント)の品物なら、造形の計画の段階で熱電対を差す場所を決め、その穴をいっしょに造形しておくことができます。あとから加工で穴をあける必要がありません。
ただし、穴を造形できることと、正しく測れることは別です。3Dモデルの上では差し込めそうに見える穴でも、造形のときの支え(サポート)などのために、熱電対が予定した深さまで入らないことがあります。そうなると、測っている位置がずれるうえに、2章の浅い穴に近い状態になり、品物の温度を正しく測れません。製品の設計として穴を設けてよいかの確認も要ります。熱電対の位置と穴の形は、造形の前に打ち合わせで決めさせてください。
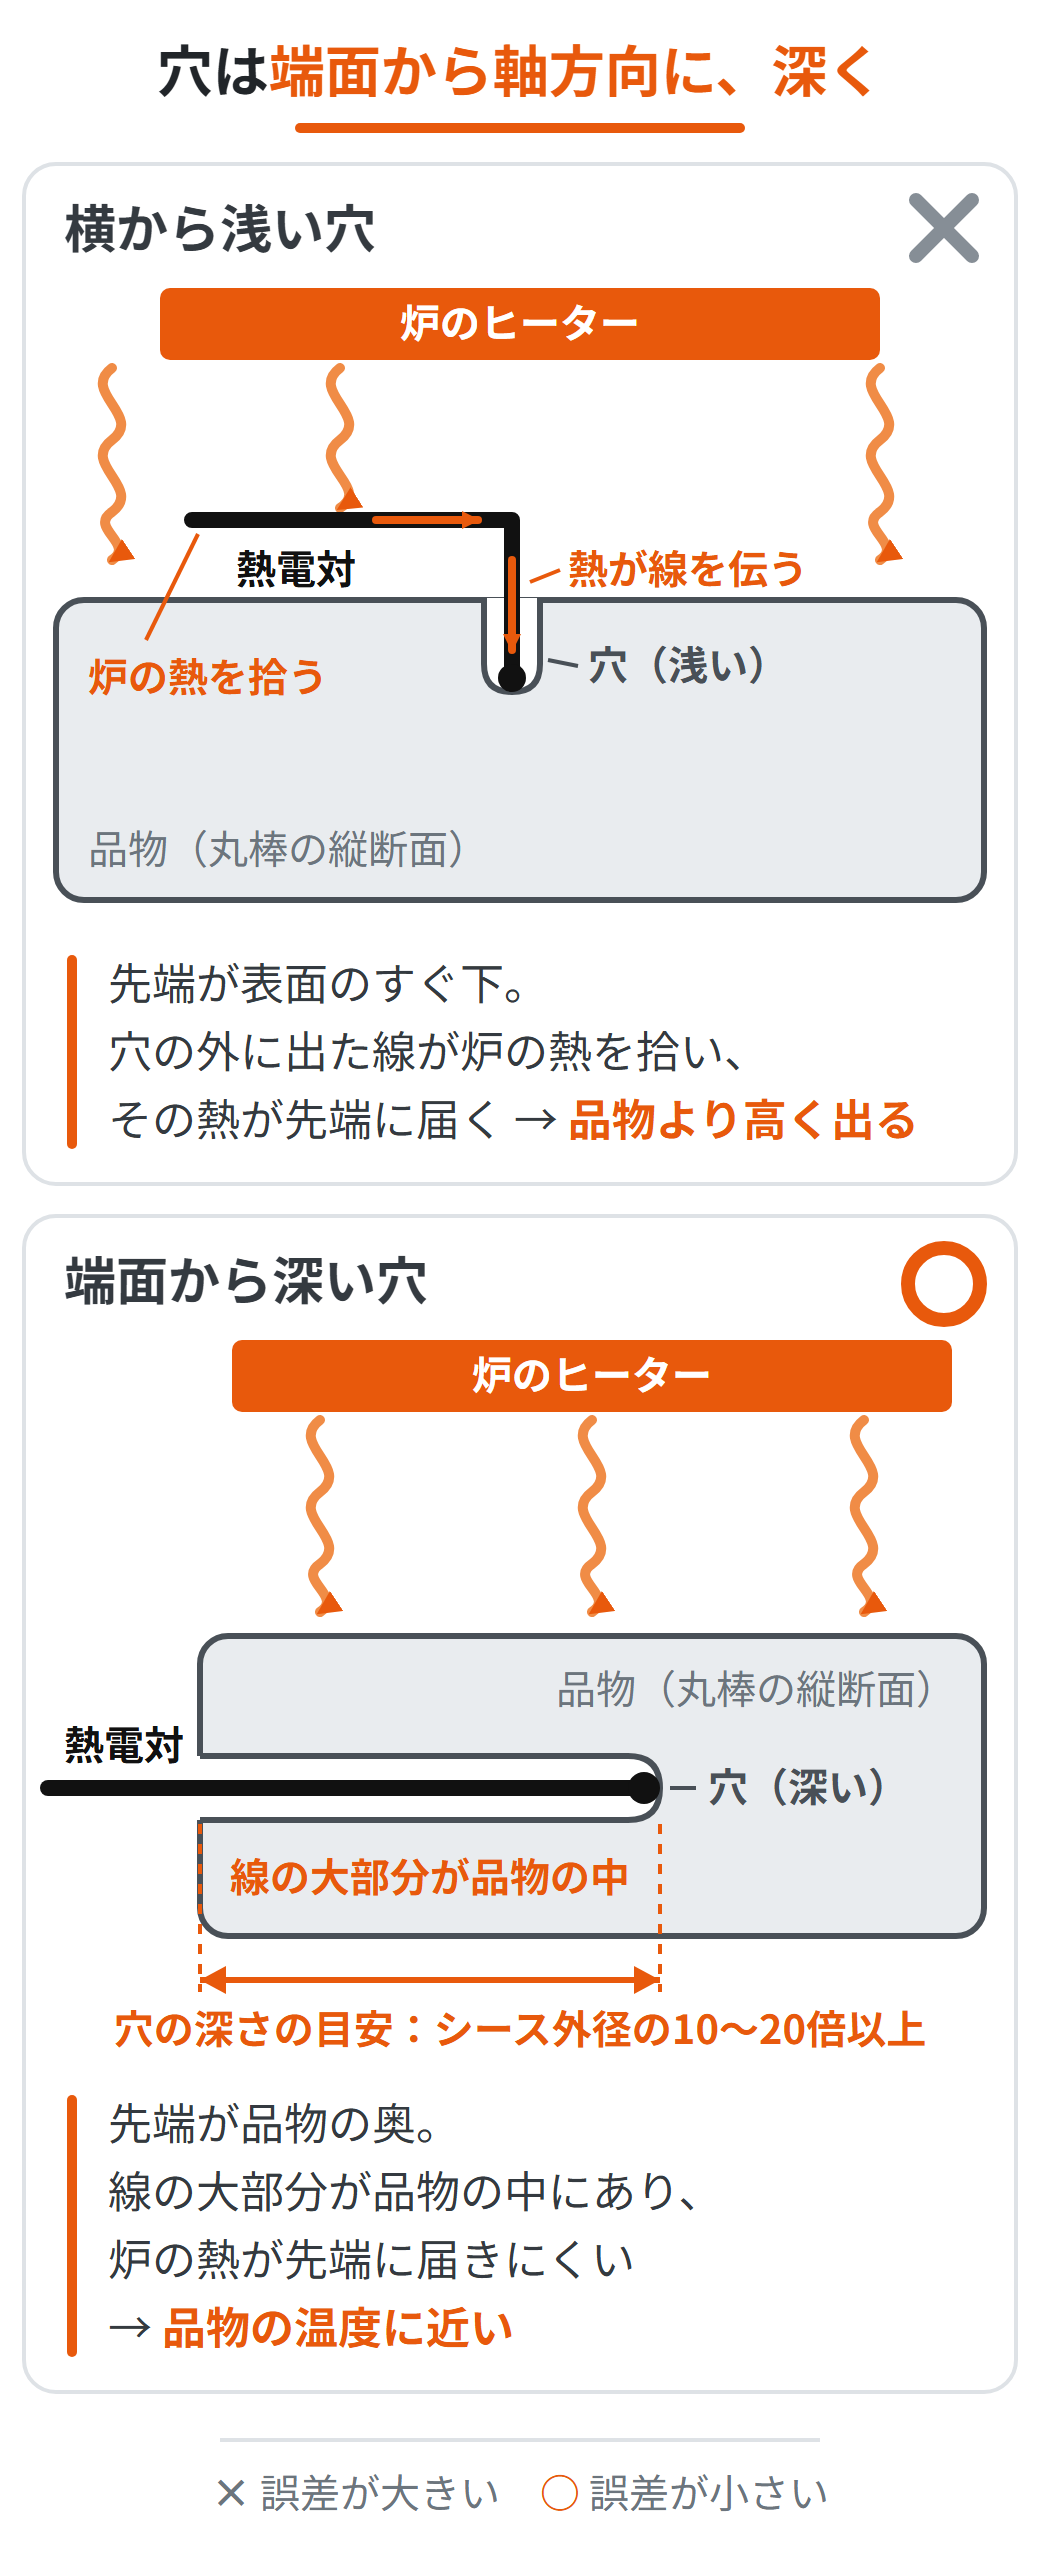
穴の条件は次のとおりです(あとから加工で穴をあけられる場合も同じです)。
(画像をクリック/タップすると拡大表示できます)
ここで出てくる「シース熱電対」「シース外径」について、先に一言。品物に差す熱電対は、1本の細い針金のように見えます。けれど実際は細い金属の管(シース)で、その中を種類の違う2本の細い金属線が、粉末の絶縁物に包まれて通っています。2本の線は先端でつながっていて、そこで温度を測ります。「シース外径」は、この管の外側の太さのことです。
- 穴は深く。熱電対メーカーの資料では、外径の10〜20倍程度以上が目安とされています(メーカーによって10倍以上、15倍以上、15〜20倍以上などの幅があります。これはもともと一般的な差し込みの長さの目安で、真空中の品物の穴では、穴の太さや接触の具合、昇温の速さも効きます。倍率を満たせば必ず正しく測れる、という意味ではありません)
- 例:外径1.6mmのK型シース熱電対なら、10倍で16mm、20倍で32mm
- 深いほうがよいのには理由があります。深い穴では、外からの熱の影響を抑えながら、熱電対とまわりの品物との熱のやり取りを確保しやすいからです(2章)。浅い穴でも熱のやり取りは起こりますが、外からの熱の影響が残りやすくなります
- 棒状の品物なら、端面から軸方向に。 横から浅くあけた穴は、測定点が表面に近く、輻射の影響を受けやすくなります
- 穴径と固定は、熱膨張と加工公差を考えて決めます。 すき間があって先端が浮くと、接触による熱の伝わり方が弱くなり、外から線を伝わってくる熱に引かれやすくなります。真空中でも穴の壁との放射による熱のやり取りはありますが、すき間や固定のしかたで応答と誤差が変わるので、取り付けの条件を確かめます
ベースプレートに付いたまま熱処理するとき
3D造形品は、造形の土台になった厚い金属の板(ベースプレート)に付いたまま熱処理することがよくあります。このとき気になるのが、ベースプレートへの熱の逃げです。ベースプレートは大きく厚い金属のかたまりなので、品物より遅れて温まることがあります。そのときは、品物の根元(ベースプレートとのつなぎ目)から熱がプレートへ流れ、根元の温まりが遅れることがあります。どこがどれだけ遅れるかは、品物の形や置き方、温め方で変わります。
そこで当社では、次のように考えています。
- 保持を判断する熱電対は、ベースプレートではなく品物に付けます。 ベースプレートと品物とでは温まり方が違うので、プレートの温度は品物の温度の代わりになりません。品物のいちばん遅く温まりそうな所に、造形で穴を作っておければいちばんよいのですが、製品の形や設計の都合で作れないことも多くあります
- 品物に穴を作れないときは、品物と同じ材料・同じくらいの太さのダミーを、同じベースプレートの上にいっしょに造形しておく方法もあります(図の②)。ただし、同じプレートの上でも、形・重さ・置き場所で温まり方は変わるので、品物の代わりになっているかは確かめます。造形できる範囲や費用の都合で作れないこともあるので、選べる方法の一つと考えてください
- 品物の根元付近やベースプレートにも、記録用の熱電対を付けて、根元が遅れていないかを確かめることをおすすめしています。どのくらい遅れるかは、プレートの厚さ・大きさと品物の形で変わるので、事前の解析(5章)でも見当をつけます
このため3D造形品のご依頼では、品物の形のデータに加えて、ベースプレートの大きさと厚さも伺います。
穴をあけられないとき(図の②・③)
② ダミーで測る。 品物に手を付けられないときは、材質・断面・質量を品物に合わせたダミーを一緒に入れ、ダミーに深い穴をあけて測ります。ただし真空炉では表面の状態や置き方でも温まり方が変わるので、品物の代わりになっているかの確認は要ります。仕様書が製品への直接の取り付けを求めている場合は、ダミーは使えないことがありますので、代用してよいかを先にご確認ください。
③ 品物の表面で、炉の熱を測定点に届かせない工夫をして測る。 ダミーも使えないときは、品物の表面で測ります。真空炉では表面に線を当てただけでは正しく測れないので、次のような工夫をします。
- 測定点を品物の表面にしっかり接触させて固定する(ここが浮いていると、ほかの工夫が効きません)
- 同じ材料の薄板で測定点を覆い、輻射を遮る
- 線を品物の表面にできるだけ長く沿わせてから、ヒーターが見えない側で離す(線が受けた熱が測定点に届きにくくなります)
それでも分かるのは、その位置の表面の温度です。覆いの当たり方や線の引き回しでも値が変わるので、取り付け方を確かめながら使います。
いずれの方法も、「何を測っているつもりなのか」をあらかじめ決めておくことが大事です。表面温度を測っているのか、中心温度を測っているのか、あるいは「実物に近いであろう温度」を測っているのか。ここが曖昧なまま数字だけ出すと、判断を誤ります。
4. 武藤工業でできること
温度の測り方の話を、実際の設備に当てはめるとこうなります。
| できること | |
|---|---|
| 冷却ガス | 窒素/アルゴンも可(アルゴン指定は東北事業所で対応) |
| 温度の管理方法 | ヒーターは炉温で制御するのが基本です。 品物の温度の測定・記録に対応します。品物の温度にもとづく保持時間の管理(下の②・③)は、事前の打ち合わせで条件を決めたうえで対応します |
| 炉の大きさ(有効寸法・mm) | 大きい炉 W600×H600×L900 / 小さい炉 W340×H220×L420 |
| 最高温度 | 1200℃ |
物温管理でできること(3段階)
物温管理と一口に言っても、中身は3つに分かれます。当社でどこまでできるかを正直に書いておきます。
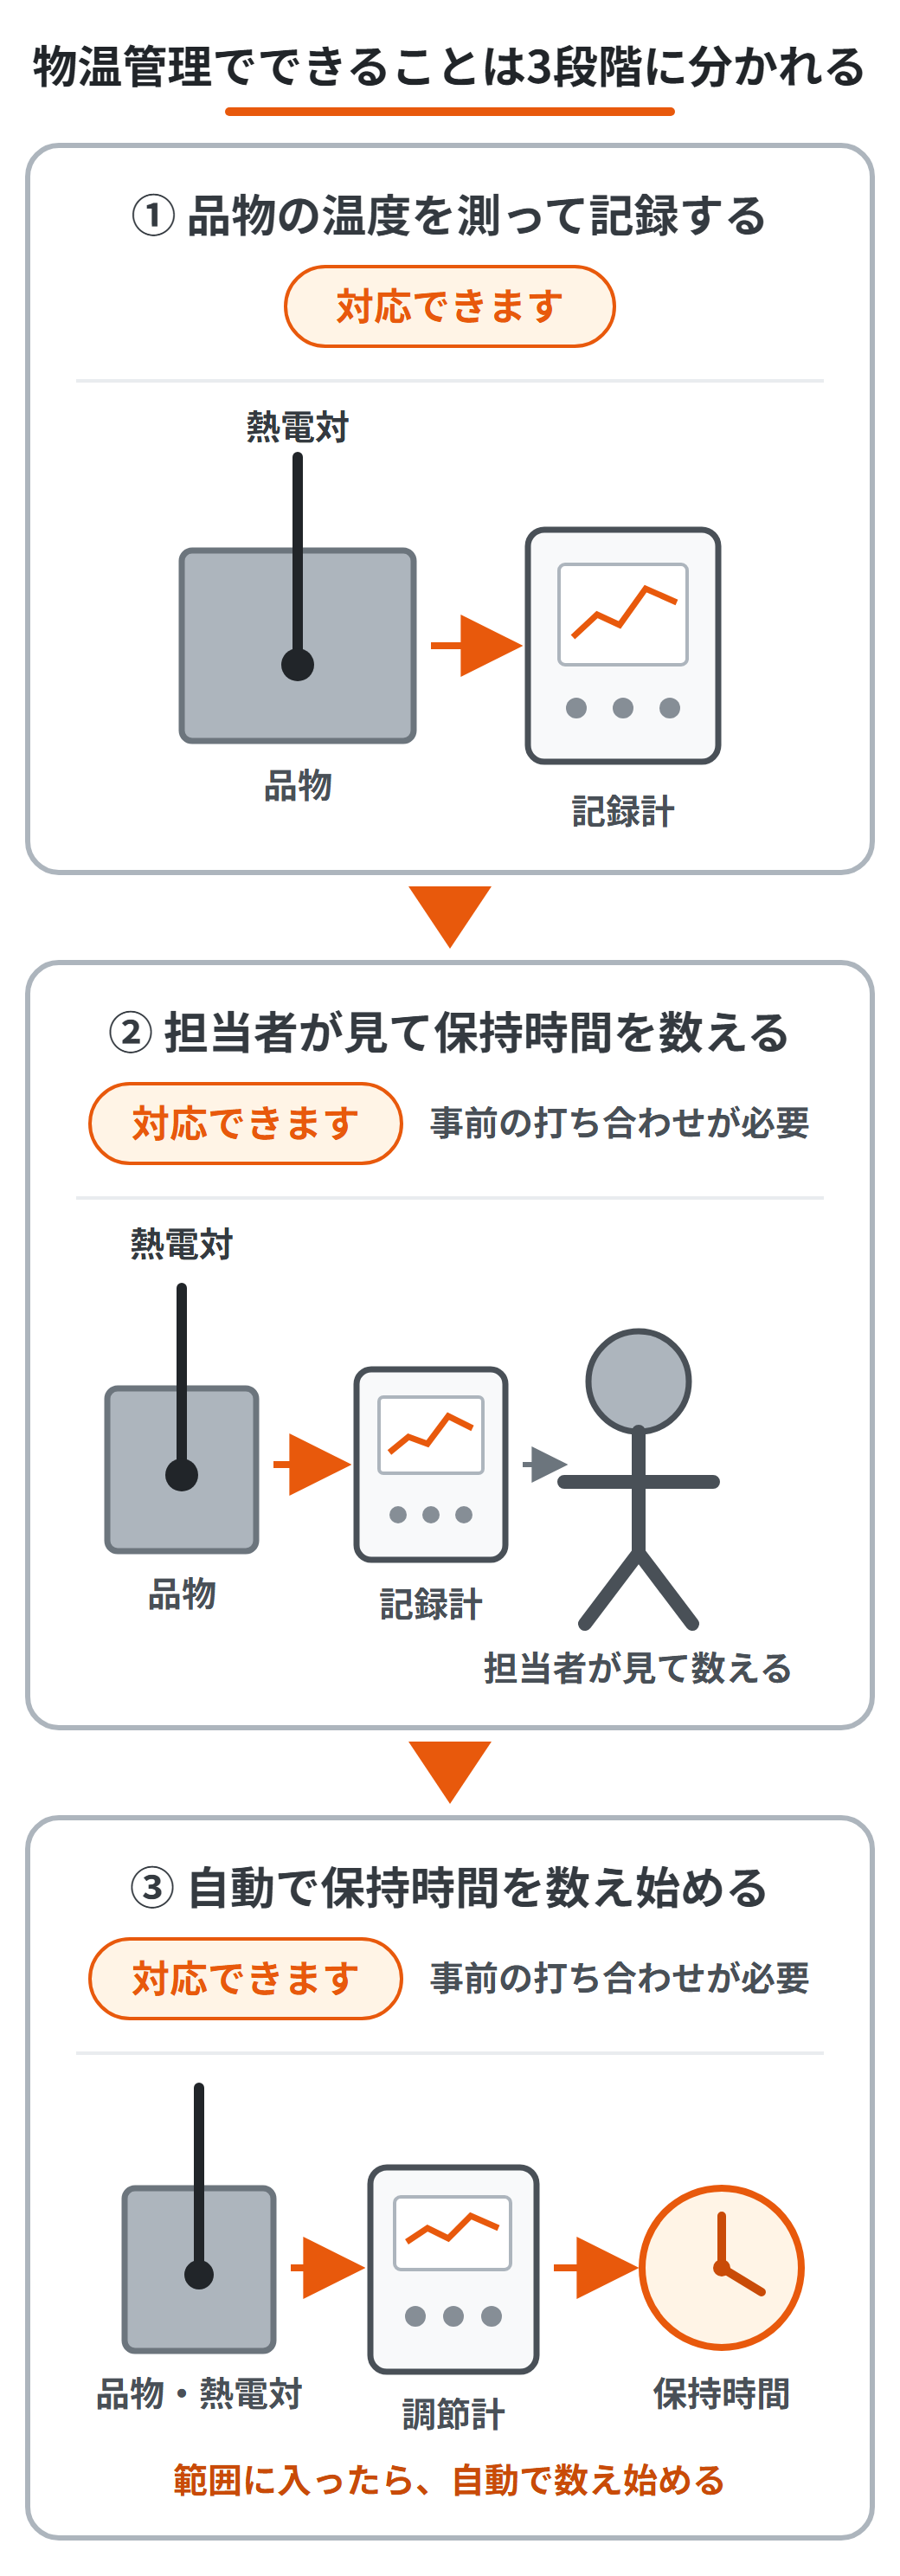
(画像をクリック/タップすると拡大表示できます)
| 段階 | 内容 | 当社の対応 |
|---|---|---|
| ① 品物の温度を測って記録する | 品物に熱電対を取り付け、処理中の品物の温度を記録します。保持時間は、ふだんどおり炉の温度をもとに管理します | 対応できます |
| ② 担当者が見て、保持時間を数える | 担当者が品物の温度を見て、事前に決めた測定点が決めた範囲に入った時点から保持時間を数えます。保持中の温度の範囲と、保持の終わり・冷却の始まりも、品物の温度で管理します | 対応できます(事前の打ち合わせが必要です) |
| ③ 自動で保持時間を数え始める | 品物の温度が決めた範囲に入ったことを、炉の調節計が確かめてから、自動で保持時間を数え始めます。ヒーターは炉の温度で制御します | 対応できます(事前の綿密な打ち合わせが必要です) |
①は測って記録するだけで、保持時間は炉の温度で管理します。②と③は、どちらも品物の温度が範囲に入ってから保持時間を数え始めます。違いは、それを判断して数え始めるのが担当者か、炉の調節計か、です。 保持中の温度の見方、範囲を外れたときの扱い、保持の終わり方は、②③とも事前に決めておきます。
②と③は、どの品物のどこに熱電対を付け、どの値で判断するかを前もって決めておかないと、当日すぐには始められません。ご依頼の前に、打ち合わせの時間をいただきます。
仕様書に「製品熱電対で制御」と一行あるだけでは、どこまでを求められているのかは決まりません。 測って記録すればよいのか、保持時間の管理か、品物の温度でヒーターそのものを動かすことまで求めているのかで、中身が大きく変わります。当社の②③は保持時間の管理で、ヒーターは炉の温度で制御します。品物の温度でヒーターを動かすことが求められる場合は、個別にご相談ください。引き合いの段階で確認させてください。
ご依頼のときに伺うこと
- 材質(インコネル718か、それ以外の合金か/鍛造材か3D造形品か)
- 形状と大きさ、いちばん厚いところの寸法
- 3D造形品なら、ベースプレートに付けたまま処理するか。付けたままなら、ベースプレートの大きさと厚さ
- 数量
- 適用する規格、または温度条件のご指定
- 温度の管理方法の指定(炉温でよいか、品物の温度が要るか。要るなら上の①②③のどれか)
見積もりのための仕様書をお持ちであれば、それを見ながら打ち合わせします。無い場合でも、打ち合わせの後に当社で仕様書を作り、それをもとに見積もりを作成できます。
5. 大きい品物・たくさん入れたときはどうなるか
品物が大きくなる、あるいは一度にたくさん入れると、炉の中で「温まりやすい場所」と「温まりにくい場所」の差が広がります。ワーク同士が輻射を遮る、全体の熱容量が増える、治具が熱を吸う——理由はいくつも重なります。
ここで大事なのは、いちばん遅く温まる場所がどこかを、先に知っておくことです。炉の表示が何を指していても、要求される部位が、指定された温度範囲に、必要な時間入っていることが問われるからです。
当社では、この「どこが遅いか」を次のように押さえています。
- 処理の前:解析(COMSOL)と、これまでの実測の経験で見当をつける。 COMSOL(2章で説明した解析ソフト)で炉の中の温度分布と昇温の遅れを計算し、「どこに熱電対を付ければ、いちばん遅い所の温度を拾えるか」を決めます。同じ荷で本番の前に試しに測ることは、ふつうはできないからです。この事前の解析には、いまも取り組みを広げています。3D造形品の場合は、造形に使う形のデータ(STLファイル)と、ベースプレートの寸法を共有していただく必要があります
- 処理の中:熱電対の記録で確かめる。 解析はあくまで見当をつけるためのものです。見当が合っていたかは、処理中の熱電対の記録で確かめます。仕様書で事前の確認(試しの処理など)が求められている場合は、その方法をご相談します
大型のAM品についても、均熱中には品物の温度が炉の温度にほぼ追いつくことを、自社の実測で確認しています。
熱電対を何本も入れたら、どれを見て判断するのか
ここは一言でいうと、「保持時間を、いつから数え始めるか」の話です。
熱電対を3本付けたとします。手前の品物が狙いの温度に届いた。では、そこで保持を数え始めてよいでしょうか。
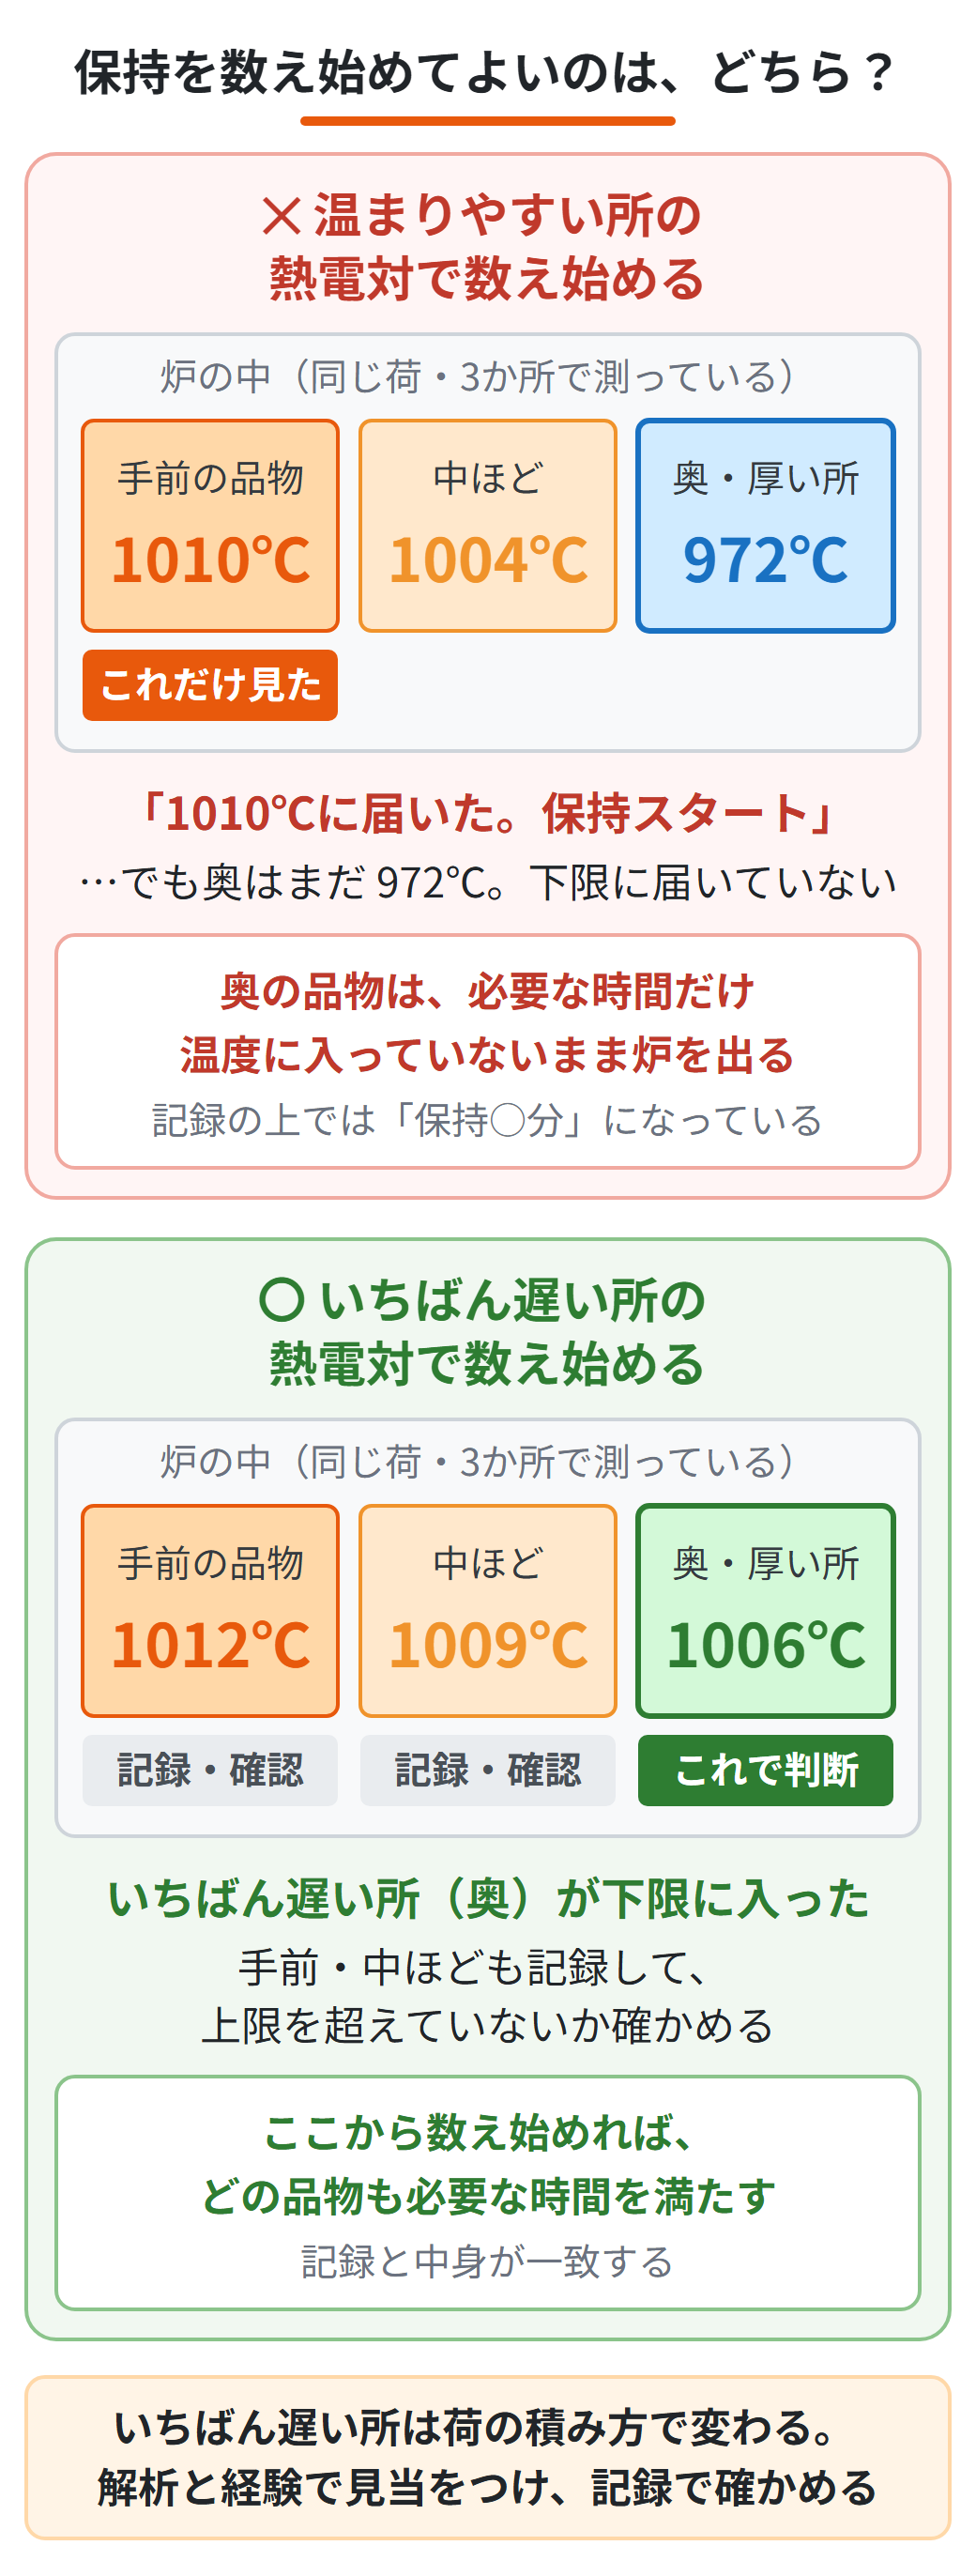
(画像をクリック/タップすると拡大表示できます)
いけません。 奥の厚い品物がまだ届いていなければ、そこは必要な時間だけ温度に入らないまま炉を出ます。記録の上では「保持○分」になっているのに、です。
では、全部の熱電対の値を見比べながら判断や制御をすればよいかというと、現実には複雑になりすぎます。当社では、保持の始まりを判断する熱電対と、記録・確認のための熱電対を分けています。
- 判断に使うのは、いちばん遅く温まる所に付けた熱電対(代表の点)です。その位置は、荷の姿と処理の条件ごとに、解析とこれまでの経験で見当をつけて決め、処理中の記録で確かめます
- ほかに気になる所には、判断とは別に熱電対を入れて記録をとります。 記録しながら、上限を超えていないか、思いがけない温度差がないかも確かめます。異常が出たときの扱い(保持を続けるか、止めるか)は、事前に決めておきます
- 代表の点の取り方は、荷の姿に合わせて決めます。熱電対が切れた・外れたときの扱いも、仕様書に合わせて前もって決めておきます
だから大事なのは、その代表の点をどこに付けるかです。「どこがいちばん遅いか」は、決め打ちできません。 荷の積み方が変われば変わりますし、処理の途中で入れ替わることもあります。「熱電対はいちばん厚い部分に付ける。そこがいちばん遅れて温度に達するから」とよく言われますが、厚さだけでなく荷の積み方でも変わります。
なお、ふだんヒーターを動かしているのは炉側の熱電対で、品物側の熱電対は記録と保持時間の管理に使います(品物の温度で、保持時間を自動で数え始める場合は、4章の③です)。
そして、品物に熱電対を付ければ全部わかるわけでもありません。分かるのは、あくまでその点の温度です。だからこそ、その位置が「いちばん温まりにくいところ」を代表しているかを、解析とこれまでの経験で先に見当をつけ、そのうえで熱電対の本数と位置をご提案します。見当が合っていたかは、処理中の記録で確かめます。いずれも事前の打ち合わせのうえで進めます。
温度のばらつきは3つに分けて話します
なお、温度のばらつきを話すときは、次の3つを混ぜないようにしています。
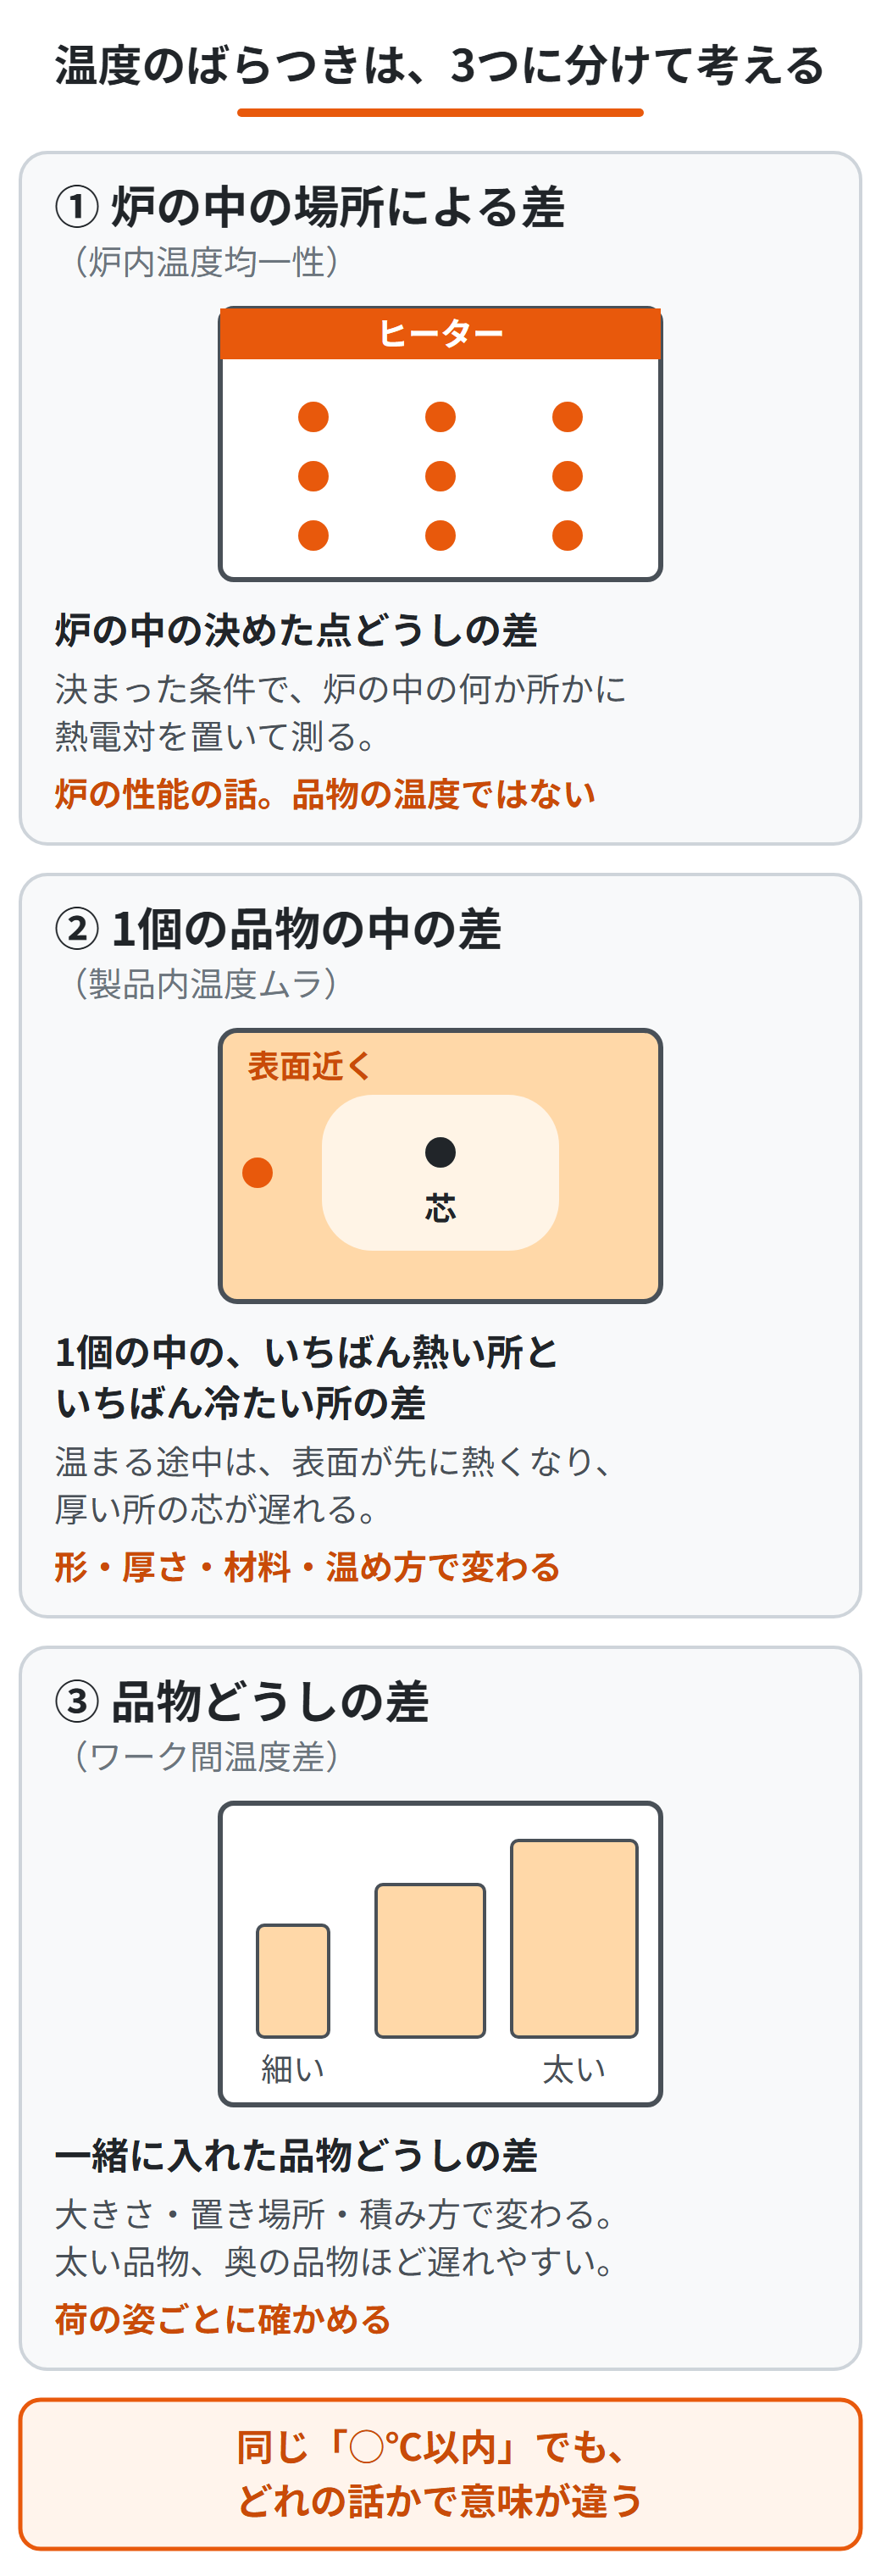
(画像をクリック/タップすると拡大表示できます)
| 意味 | |
|---|---|
| ① 炉の中の場所による差(炉内温度均一性) | 決まった測定条件で、炉の中の何か所かに熱電対を置いて調べた、場所どうしの温度のばらつき。炉の性能の話です |
| ② 1個の品物の中の差(製品内温度ムラ) | 1個の品物の中の、いちばん熱い所といちばん冷たい所の差。品物の形と厚さ、材料、温め方(昇温の速さ・輻射の当たり方)、治具やベースプレートとの熱のやり取りで変わります |
| ③ 品物どうしの差(ワーク間温度差) | 一緒に入れた複数の品物どうしの温度の差。大きさ・置き場所・積み方で変わります |
「製品内のムラを○℃以内に」というご要望をいただくことがありますが、これは炉の均一性とは別の話です。どれを何℃で管理したいのかを分けて決めるところから、ご一緒させてください。
6. 温度測定についてのご相談
インコネル718の熱処理で、品物の温度をどう測るか・どこまで管理するかは、仕様書だけでは決まらないことが多い部分です。図面と要求規格をお送りいただければ、測り方の案(熱電対の位置・本数・穴の要否・ダミーの要否)までを含めてご提案します。
- 材料そのものの性質・熱処理条件については → インコネル718の熱処理 完全ガイド
- 他の耐熱・耐食材料との比較については → インコネル718とSUS・ハステロイの違い
インコネル718の熱処理・温度測定について相談する(お問い合わせフォーム)
出典・根拠:Chaudhari et al., Journal of Alloys and Compounds 1045 (2025) 184656(積層造形材を対象に950〜1010℃の溶体化温度を比較した研究。インコネル718全般の許容温度幅を示すものではありません)、Labfacility「Thermocouple Theory and Practice」(挿入に伴う熱伝導誤差)、日本電測・チノー・TC Inc 技術資料(挿入長の目安)、Peak Sensors 技術記事(放射によるセンサー間の指示差の例)、Solar Manufacturing 技術資料(装荷熱電対の取り付け・ダミーブロック)、Kay & Associates「Thermocouples in Furnace Brazing」(熱電対をいちばん厚い部分に付ける考え方)、Eurotherm 2704 取扱説明書・Y&H International「Furnace Ramp Rate and Soak Time」(ホールドバック)、当社試験・技術検討記録
※本ページは、温度の測り方についての一般的な考え方を整理したものです。保持の開始条件や必要時間は、適用する規格・お客様の仕様によって変わります。 AMS2750・AMS2774・CQI-9などへの適合は、版と対象工程をご指定いただければ個別に確認します。
INCONEL は Special Metals Corporation グループの商標です。COMSOL は COMSOL AB の登録商標です。
「熱処理研究室」は、金属熱処理専門の武藤工業株式会社が運営しています。各種熱処理、熱処理を含む小ロットの加工案件などご相談ください。
お問い合わせ・お見積りはこちらから。
営業エリア:神奈川、静岡、岩手、東京、埼玉、山梨、青森、秋田、宮城、山形、福島など
サイト内検索